产品百科
实用!!!电阻焊常见焊接缺陷与排查方向
电阻焊生产中,常见问题包括焊接飞溅、虚焊、焊点强度不足、烧穿、压痕过深、焊点不一致、电极粘连等。排查时不能只看外观,建议结合焊接参数、设备状态、工件状态和焊接强度测试综合判断。
一、常见缺陷及对应原因
1. 焊接飞溅
高优先级排查
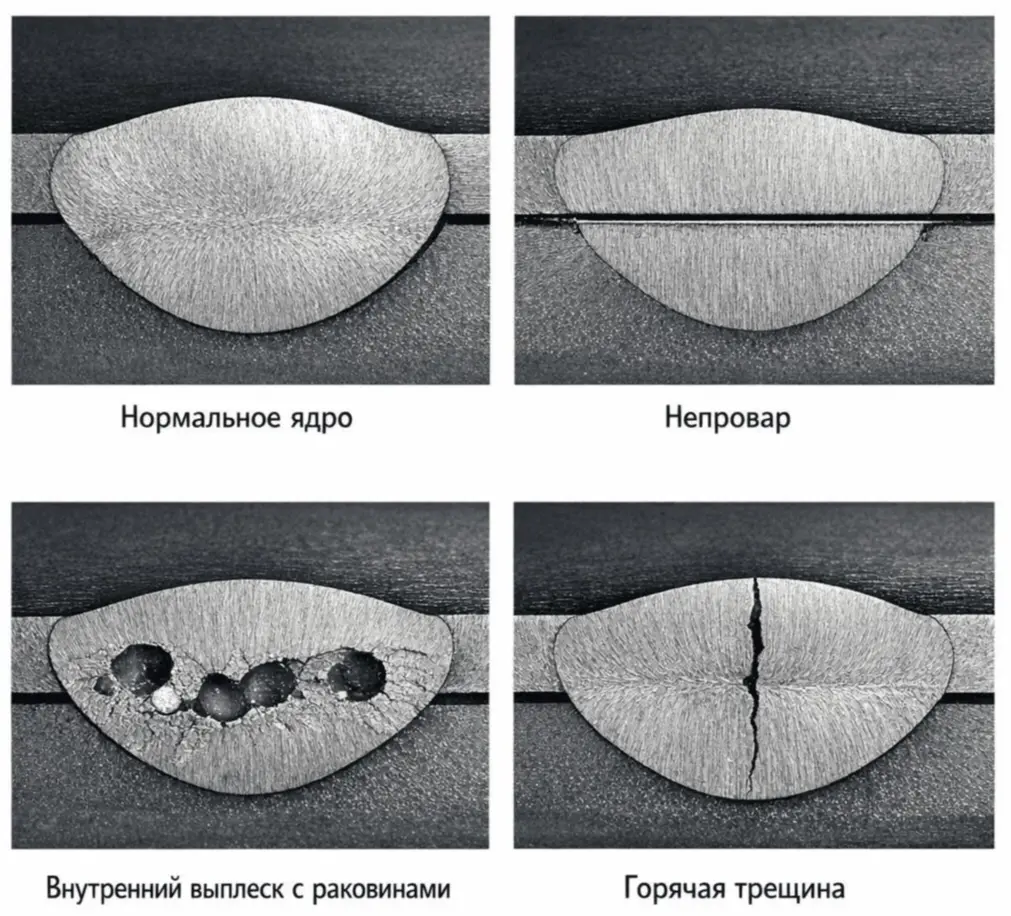
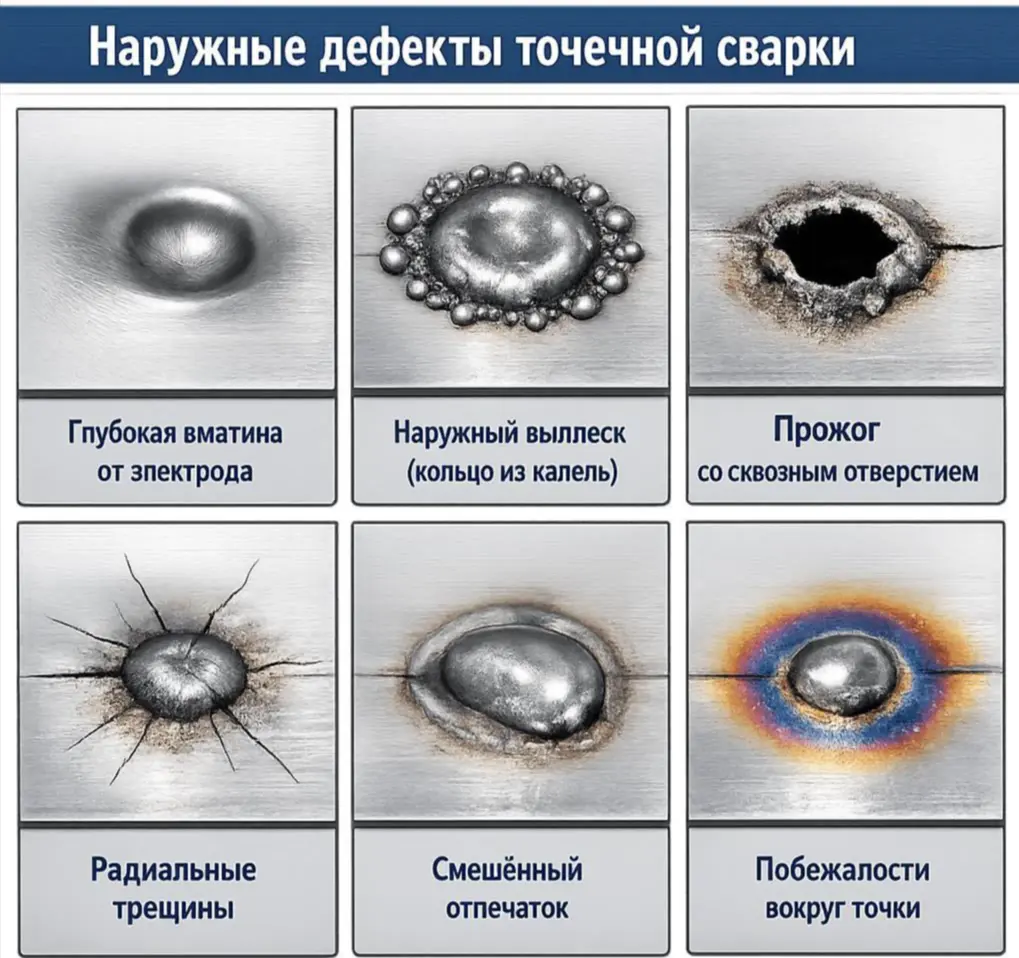
表现: 焊接时金属熔液喷出,焊点周围出现飞溅颗粒,严重时焊点内部形成孔洞。
常见原因:
- 焊接电流过大或通电时间过长。
- 电极压力不足,或加压时序不合理。
- 工件表面有油污、氧化物或间隙过大。
- 电极端面磨损、工件定位偏移。
排查方向: 检查实际电流波形、压力及加压时序,再检查工件贴合和电极端面。
2. 虚焊、焊接不牢
表现: 焊点看似正常,但受力后容易脱落,或者剥离后没有形成足够的焊接熔核。
常见原因:
- 焊接电流偏低、通电时间不足。
- 电极压力过大,导致产热不足。
- 工件表面污染、接触不良。
- 电源输出异常、焊接回路接触不良。
排查方向: 优先做拉力、剥离或凿检测试;再核对电流、时间、压力及工件表面状态。
3. 烧穿、熔穿
表现: 工件出现孔洞、局部熔穿,严重时工件报废。
常见原因:
- 热输入过大,电流或通电时间过高。
- 工件太薄或厚度波动。
- 电极端面过小,局部电流密度过高。
- 工件间隙过大或电极未对中。
排查方向: 检查材料厚度、电极端面尺寸、工件贴合,再逐步优化电流和时间。
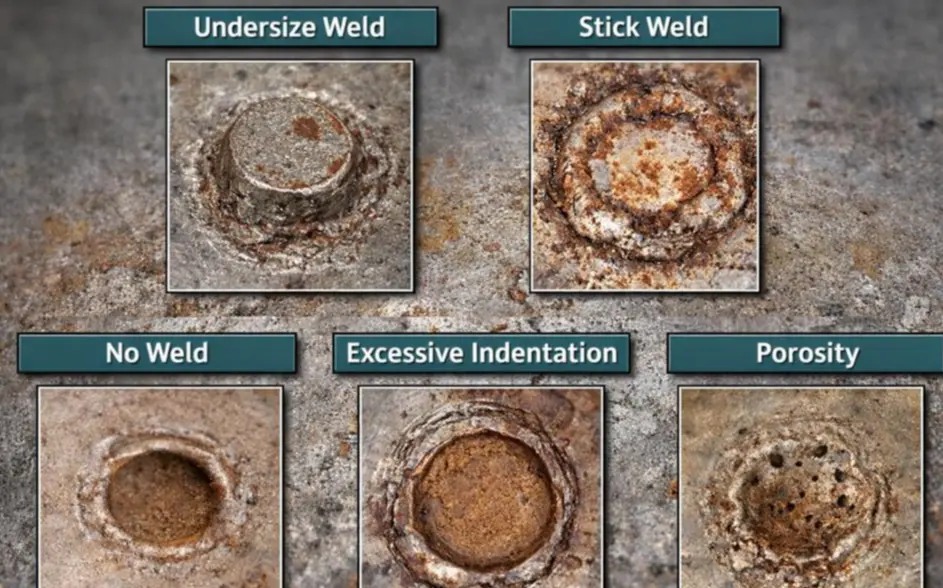
4. 压痕过深、工件变形
表现: 焊点凹陷明显,表面变形,甚至出现局部减薄。
常见原因:
- 电极压力过大。
- 焊接热输入过高,材料软化严重。
- 电极端面过小或磨损不均。
- 工件支撑刚度不足。
排查方向: 检查压力、端面尺寸、工装支撑和热输入,不要只通过降低压力解决。
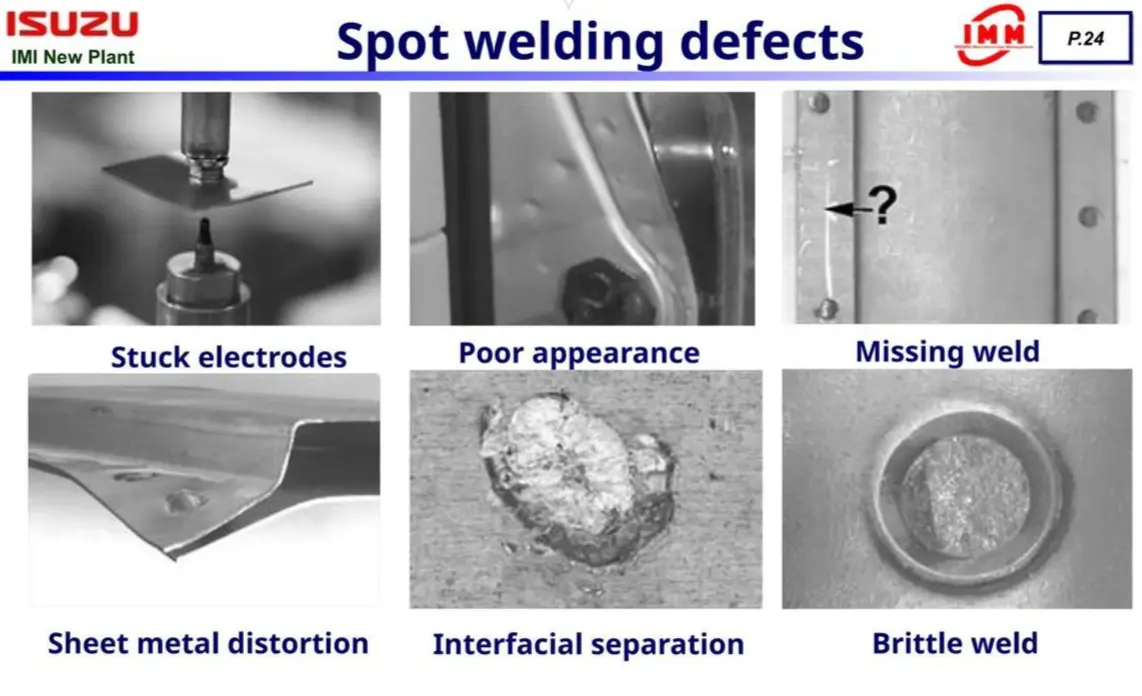
5. 电极粘连、烧损
表现: 电极粘住工件,端面出现材料转移、凹坑、变形或异常磨损。
常见原因:
- 电流过大、局部温度过高。
- 电极冷却不足。
- 电极材料、端面尺寸或压力不匹配。
- 电极与工件表面状态异常。
排查方向: 检查冷却水流量、实际电流、电极材质和端面状况,必要时更换电极并重新验证参数。
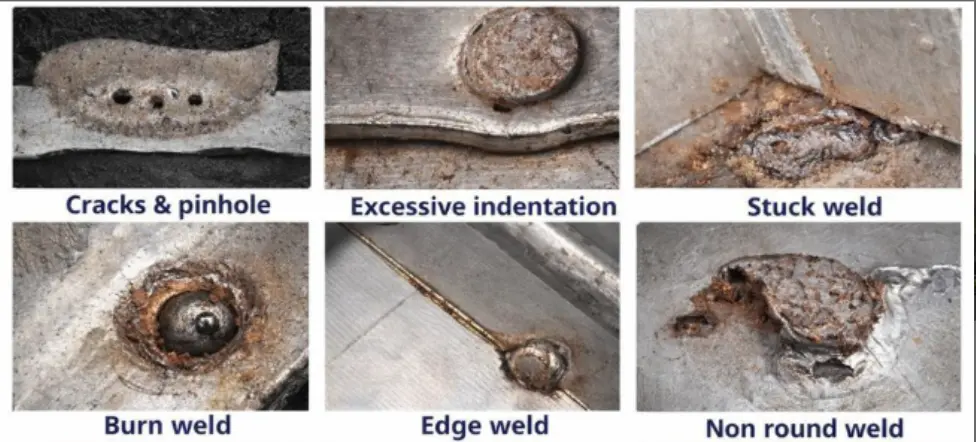
6. 焊点大小不一致、质量波动
表现: 同一批产品中,部分焊点正常,部分焊点偏小、偏大或强度不稳定。
常见原因:
- 电极逐渐磨损,端面尺寸发生变化。
- 工件定位、压力或厚度不稳定。
- 焊接电流输出波动。
- 连续生产时冷却状态发生变化。
排查方向: 对比连续焊点的电流、动态电阻、压力及位移曲线,确认缺陷是否随生产时间增加。
二、缺陷快速排查对照表
| 缺陷现象 | 优先检查项目 | 建议处理方向 |
|---|---|---|
| 焊接飞溅 | 电流、压力、工件间隙 | 检查参数匹配及加压时序 |
| 虚焊、不牢 | 电流、时间、接触状态 | 验证熔核及焊接强度 |
| 烧穿、熔穿 | 热输入、板厚、电极尺寸 | 降低过量热输入并检查贴合 |
| 压痕过深 | 压力、电极端面、支撑 | 优化压力和电极几何尺寸 |
| 电极粘连 | 电流、冷却、端面状态 | 检查冷却及电极材料 |
| 焊点不一致 | 电极磨损、定位、电流波动 | 检查重复性和过程监控 |
三、现场排查建议:按这个顺序做
第1步:先看工件和电极
检查表面油污、氧化物、装配间隙、电极端面磨损及上下电极对中情况。
第2步:核对实际焊接参数
不仅看控制器设定值,还要核实实际电流、通电时间、压力、焊接时序及电源输出是否正常。
第3步:观察焊接过程数据
有条件时采集电流、电压、动态电阻和压力曲线,比较正常焊点与异常焊点的差异。
第4步:做破坏性验证
按产品要求进行拉力、剥离、凿检或截面检查。外观合格并不代表焊接强度一定合格。
特别提醒: 调整参数时建议一次只改变一个主要变量,并在安全、受控的条件下进行对比试验。对于承载或安全相关焊点,必须依据产品工艺规范验证,不能仅凭外观判定合格。